Egy 250 MW-os széntüzelésű blokk utóégetés utáni leválasztással évente 1,2-1,6 millió tonna füstgázt képes eljuttatni abszorberén keresztül. Maga az abszorber általában nem korlátozó elem. A nehezebb problémák a termikusak: a füstgáz hűtése 140°C-ról nagyjából 45°C-ra, óránként 100-150 tonna alacsony nyomású gőz bevezetése az újraforralóba, valamint a hőcserélő felületek tisztán és korrózióállóan tartása egy 20 éves kampány során.
Éppen ezért a szénleválasztó egységeket integrált hővisszanyerő rendszerként kell megadni, nem pedig önálló oszlopként és oldószercsomagként. Az égéstermék-hűtést, a kondenzvíz-fűtést és az újraforraló gőztermelését kezelő berendezés határozza meg, hogy a leválasztó üzem teljesíti-e az energiabüntetés célját, vagy csendesen több gőzt fogyaszt, mint a tervezett esetben ígért. Ez a cikk elmagyarázza, hol helyezkednek el ezek a hőterhelések, mely alkatrészek hordozzák őket, és mit kell ellenőrizni a beszerzési megrendelés kiadása előtt.
Miért a szén-dioxid-leválasztó egységek az elsők a hőrendszerek?
A legtöbb működő szénleválasztó egység vizes amin oldószereket használ. A regenerációs lépés a legnagyobb folyamatos hőterhelés. Az oldószer összetételétől, a CO2-terheléstől és a sztrippelő nyomásától függően az újraforraló körülbelül 2,8-3,6 GJ-t fogyaszt egy tonna leválasztott CO2-re. Egy évi 1 millió tonnás leválasztó üzem esetében ez óránként 100-150 tonna telített gőzt jelent, általában 0,3-0,5 MPa nyomáson. Ha a gőz egy meglévő turbinaciklusból származik, az csökkenti a nettó teljesítményt; ha segédkazánból származik, az növeli az üzemanyagköltséget és a károsanyag-kibocsátást.
Három termikus feladat uralja a növény egyensúlyát:
- Füstgáz hűtés és vízelvezetés az abszorber előtt, jellemzően 120-160°C-tól 40-50°C-ig.
- Az újraforraló gőzellátása stabil nyomáson és hőmérsékleten, alacsony átviteli kockázattal.
- Sovány/dús oldószeres hőcsere és CO2 termékhűtés, amelyek befolyásolják az oldószer lebomlását és a kompressziós energiát.
Minden feladatnak más-más felszerelési válasza van. A közös vonás az, hogy a nagy felületű hőcserélők és a hulladékhő-visszanyerő kazánok olyan energiát tudnak visszanyerni, amely egyébként a hűtővízbe vagy a kéménybe kerülne. Ez a visszanyerés közvetlenül ellensúlyozza a leválasztó üzem gőzigényét.
Füstgáz-hűtés és hővisszanyerés
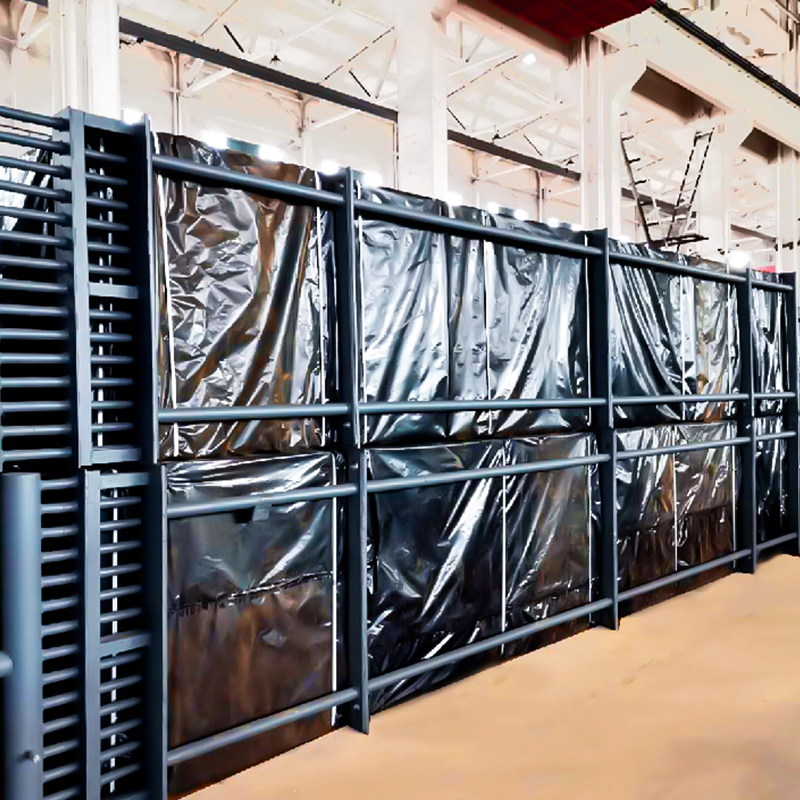 Economizer a kazán végtermék-füstgázához Bemeneti füstgáz hőmérséklete | 120-200°C | | Kilépő füstgáz hőmérséklete | 100-150°C | | Bemeneti tápvíz hőmérséklet | 80-120°C | | Kimeneti tápvíz hőmérséklet | 150-20... Termék megtekintése →
A befogó egység bemeneténél a füstgáz túl forró és túl nedves a legtöbb aminabszorberhez. A vízzel való közvetlen kioltás egyszerű, de kezelt vizet fogyaszt, és a visszanyert hőt a légkörbe küldi. A közvetett hőcserélő az érzékelhető hőt visszanyeri, miközben lehűti a gázt az abszorber ablakhoz. A visszanyert hő előmelegítheti a kazán tápvizét, a távfűtés visszatérő vizét vagy az égési levegőt.
Szén- és biomassza-tüzelésű egységeknél a füstgáz-hűtő rész gyakran úgy néz ki, mint egy alacsony hőmérsékletű gazdaságosító. A tervezési kihívás nem a hőátbocsátási tényező; ez a savas harmatpont. Amikor a cső fala a kénsav harmatpontja alá süllyed, kondenzáció képződik és korrózió kezdődik. A gyakorlati megoldás az, hogy a fém hőmérsékletét normál működés közben a harmatpont felett tartsuk, vagy olyan korrózióálló anyagokat határozunk meg, mint az ND acél, Corten vagy rozsdamentes acél, ahol a feladat nem tudja elkerülni a páralecsapódást.
A hátsó égéstermék-takarékosság gyakori választás, mert beépíthető a meglévő levegő-előmelegítő alá, és a felfogott hőt felhasználva növeli a tápvíz hőmérsékletét vagy alacsony nyomású gőzt állít elő. Ugyanaz az egység csökkentheti a közvetlen érintkezésű hűtő hűtési terhelését, ami csökkenti a vízfogyasztást és a vegyszeradagolást. A rögzítés utólagos felszerelése során gyakran ez a legalacsonyabb költségű módja az energiabüntetés egy részének visszakövetelésének.
Gőzellátás a regenerációhoz: HRSG és hulladékhő kazán szerepek
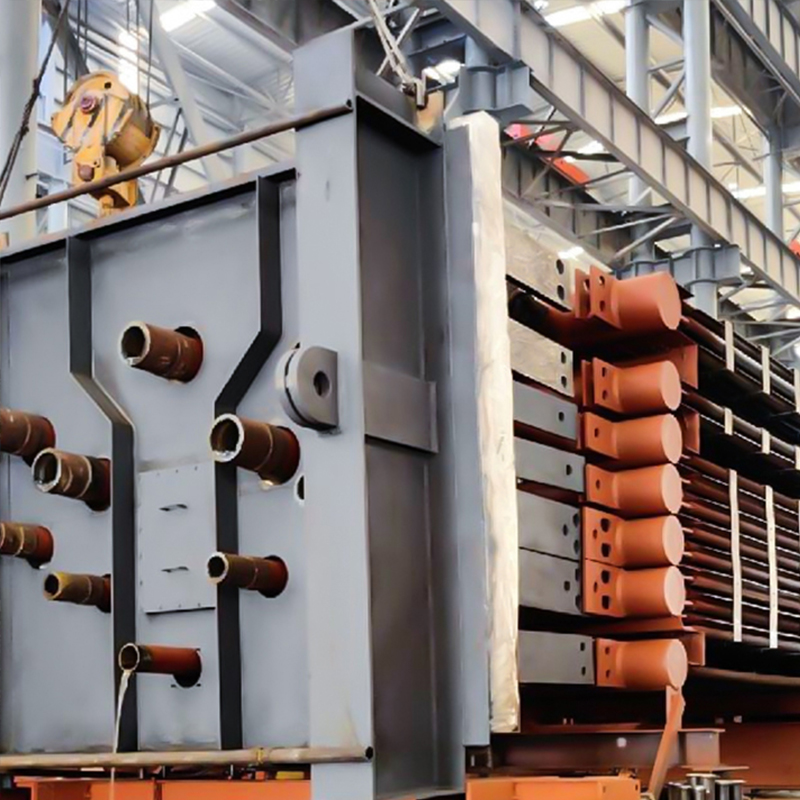 Ipari hulladékhő kazán Füstgáz térfogata |320 000 Nm³/h| | Belépő füstgáz hőmérséklet |450°C| | Kilépő füstgáz hőmérséklet |100°C| | Gőzpárolgási sebesség |3,8-54,5 t/h| | Gőznyomás |0.... Termék megtekintése →
A szénleválasztó egységeknek gőzre van szükségük, és megbízhatóan szükségük van rá az újraforralónál. A kombinált ciklusú erőművekben a hővisszanyerő gőzgenerátor (HRSG) képes elszívni a gőzt egy közbenső nyomású fokozatból. Az ipari telephelyeken a hulladékhő kazán képes visszanyerni a kemence kipufogógázából származó hőt, feldolgozni a füstgázt vagy a gázturbina kipufogógázát a szükséges gőz előállításához. A legfontosabb kiválasztási kérdés az, hogy a gőzforrás követni tudja-e a leválasztó üzem terhelési profilját anélkül, hogy felborítaná a fogadó folyamatot.
A befogási szolgáltatásra tervezett hulladékhő-kazánnak két üzemmódot kell kezelnie: a normál befogási üzemmódot és a befogási bypassot. A bypass során a kazán magasabb füstgázhőmérsékletet vagy eltérő áramlási sebességet láthat. A vezérlőrendszernek, a dob méretének és a túlhevítő vagy elpárologtató felületeinek mindkettőt el kell viselniük. Ha az újraforraló telített gőzt igényel, a kazánt megfelelő gőztérrel és a szeparátor hatékonyságával kell előírni, hogy elkerüljük az áthordást, amely beszennyezheti az oldószert és károsíthatja a sztrippelőt.
Ha a gazdanövény már rendelkezik HRSG-vel, a befogó egység képes lehet alacsony nyomású gőzt használni az alacsony nyomású dobból vagy extrakcióból. Ez sokszor olcsóbb, mint egy új kazán, de nem ingyenes: a gőz már áthaladt egy turbinás fokozaton, így regenerálásra való felhasználása csökkenti a villamosenergia-termelést. Egy dedikált hulladékhő-kazán néha visszanyerheti a hőt egy olyan áramból, amelyet egyébként kiszellőztetnének, és a hulladékáramot újraforraló feladattá alakítja.
Alkatrészek kiválasztása: bordás csövek, anyagok és tisztítás
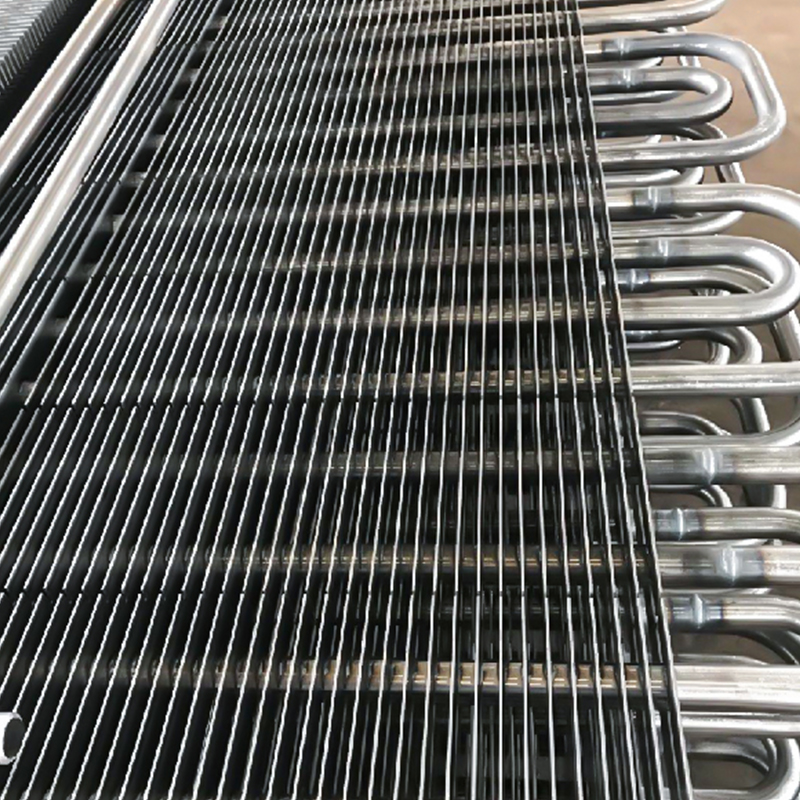 H típusú bordás cső Cső átmérője 25-65mm Cső falvastagsága ≥3mm Borda méretei 70mm×70mm, 75mm×75mm, 95mm×89mm, stb. Bordavastagság 0,3-0,4mm Bordaemelkedés 3-10mm Anyaga: Szénacél, rozsda... Termék megtekintése →
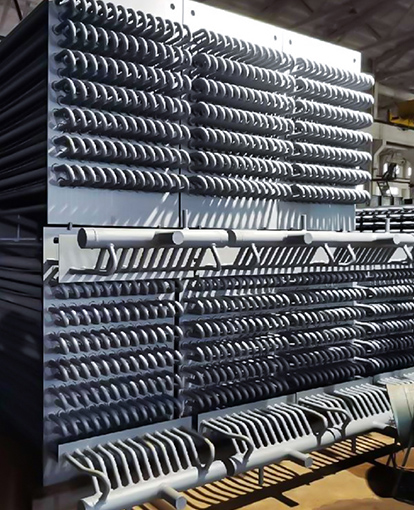
A befogó egység égéstermék-hűtőjében, gazdaságosítójában és az újraforraló tápvíz-előmelegítőjében a csőfelület végzi a munkát. A kiterjesztett felületek növelik a gázoldali területet anélkül, hogy a nyomásburokot növelnék. A H-típusú bordás csövek, a spirálbordás csövek és a sima csövek közötti választás befolyásolja a hőátadást, a szennyeződést és a tisztítási stratégiát.
| Paraméter | H-típusú bordázott cső | Spirális bordás cső | Sima cső |
|---|---|---|---|
| Hőátadási terület hosszegységenként | Közepestől magasig | Magas | Alacsony |
| Elszennyeződés ellenállás hamutartalmú gázban | Jó; a nyitott csatornák ellenállnak az áthidalásnak | Mérsékelt; borda hézagok bedugulhatnak | Jó, de nagy lábnyom |
| Tisztítási módszer | Koromfúvók, vízmosás | Koromfúvók, gondos vizes mosás | Koromfúvók, gépi tisztítás |
| Tipikus illeszkedés a rögzítő egységbe | Füstgáz hűtő, takarékos | Tiszta gáz vagy alacsony szennyeződésű üzem | Magas-temperature or abrasive duty |
Az anyagválasztás ugyanezt a logikát követi. A szénacél a savas harmatpont felett elfogadható. Alacsonyabb fémhőmérséklet esetén vegye figyelembe a korrózióálló minőséget vagy a védőbevonatot. A cső-fej csatlakozás kritikus hegesztési varrat: hőciklus alatt szivárgásmentesnek kell lennie, mert egy kis szivárgás is szennyezheti az oldószerhurkot, vagy hideg foltot képezhet, amely felgyorsítja a korróziót.
A szennyeződés és a tisztításhoz való hozzáférésről az elrendezés szakaszában kell dönteni. A hő- és tömegmérleg alapján hatékonynak tűnő befogó egység néhány hónapon belül 10-15%-ot veszíthet hőátadó teljesítményéből, ha a koromfúvó sávok elzáródnak, vagy a cső osztása túl szűk a várható hamuterheléshez. A H-típusú bordás csöveket gyakran választják szénből származó füstgázokhoz, mivel egyenes csatornáikat könnyebb tisztítani, mint a sűrű spirális bordákat.
Beszerzési és mérnöki kockázati ellenőrzések
A szénleválasztó egység hőcserélői és hulladékhő-kazánjai nyomás alatti részek. Meg kell tervezni, hegeszteni, ellenőrizni és elismert kóddal dokumentálni. A legtöbb nemzetközi projektben az ASME Boiler and Pressure Vessel Code I. vagy VIII. szakasza érvényes, az összetevőtől és a joghatóságtól függően. Az ISO 9001 és az ISO 3834-2 biztosítja a minőségirányítási és hegesztési gyártási keretrendszert. A nyomás alatti alkatrészek megfelelőségének gyakorlati ellenőrzőlistája itt található ASME nyomás alatti alkatrészek megfelelőségi útmutatója mérnökök számára .
A szerződés odaítélése előtt tegyen fel három kérdést:
- Elvégezheti a szállító a hőminősítést és a gépészeti tervezést együtt, vagy adatlapot ad át a gyártónak? A befogó egységek gyakran szűk telekterülettel és változó füstgázviszonyokkal rendelkeznek. Az a beszállító, amely képes a hőbevitel ellenőrzésére és a projektrajzok gyártási rajzokká konvertálására, csökkenti az interfész kockázatát.
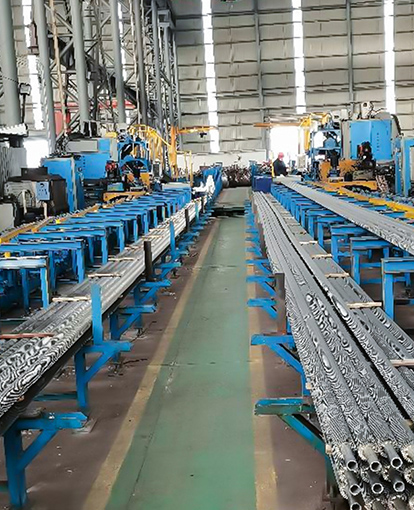
- Mi a hegesztési és ellenőrzési terv? Az automatizált hegesztősorok és a valós idejű röntgen- vagy röntgenképalkotás nem marketing részletek; meghatározzák, hogy a cső-fej hegesztési varratok átmennek-e a hélium szivárgási teszten, és túlélik-e a hőciklust.
- Mi a szállítási és kapacitási bizonyíték? A nagy EPC-projekteknek nagyságrendi láthatóságra van szükségük. A 20 000 tonna feletti éves kibocsátással és az energiaiparban, a petrolkémiai és a nehéziparban szerzett tapasztalattal rendelkező gyártó általában jobban tudja fogadni a menetrendi változásokat, mint egy kis műhely.
Segít a gyártó mérnöki hátterének és exporttapasztalatainak áttekintése is a műszaki ajánlattétel előtt. Több joghatóságon belüli projektek esetében a dokumentációs csomagok, az anyagok nyomon követhetősége és a harmadik fél által végzett ellenőrzések koordinálása éppúgy számít, mint a hőterv. Ha a szállító több mint 50 országba szállított, nagyobb valószínűséggel rendelkezik ezekre a követelményekre vonatkozó eljárásokkal. Áttekintheti a gyártó mérnöki és gyártási hátterét az előminősítési folyamat részeként.
A szénleválasztó egységek sikeresek vagy kudarcot vallanak a hőintegráció során. A legtöbb figyelmet az abszorber és az oldószer kapja, de az égéstermék-hűtő, ekonomizátor, hulladékhő-kazán és a bordáscsöves felületek döntik el, hogy valójában mennyi gőzre van szüksége a reboilernek, és az üzem energiabüntetéséből mennyi nyerhető vissza. Kezdje el korán a termikus specifikációt, tartsa láthatóan a savas harmatpontot és a szennyeződési határokat az elrendezésben, és válasszon olyan nyomóalkatrész-beszállítókat, akik bizonyítani tudják a kódmegfelelőséget, a hegesztési minőséget és a kapacitást a nagyméretű EPC szállításhoz. Ha jól sikerült, a hővisszanyerő berendezés nem a befogó egység kiegészítője; ez az a rész, amely gazdaságilag fenntarthatóvá teszi a befogó egységet.