A finomítói leállás hat hét leállást, 2,4 m-es csatornanyílást és 340 C-on belépő füstgázáramot hagy maga után, amelynek 155 C-on kell távoznia. A szabványos átmérők és csőhosszak köré épített katalógushéj-cső egység vagy túlméretezi a köteget, vagy meghaladja a gázoldali nyomásesést, mint amennyit az indukált huzatú ventilátor meg tud fizetni. Az adatlap és a valódi légcsatorna közötti rés az, ahol egyedi hőcserélők vannak megadva.
Ez az útmutató leírja, hogy valójában mi vezérli az ipari hővisszanyerő egyedi hőcserélő-tervezést: a terhelési burkolatot, a cső és borda geometriáját, az anyag- és kóddöntéseket, valamint azokat az ellenőrzéseket, amelyeket a vevőnek le kell végeznie a beszerzési rendelés feladása előtt.
Mitől egyedi a hőcserélő?
Az egyedi hőcserélőt egy terhelési boríték köré tervezték, nem pedig egy rögzített mérettartományból. A boríték rögzíti a tömegáramot, a bemeneti és kimeneti hőmérsékletet, a megengedett nyomásesést, a szennyeződési viselkedést és azt a helyet, amelybe az egységnek be kell illeszkednie. A cső átmérője, a borda típusa, a borda emelkedése, az anyag és a fejléc elrendezése ezekből a számokból következik.
Az egyedi hőcserélő olyan hőegység, amelynek felületét, geometriáját és anyagait egy adott gáz- vagy folyadékáramra és egy meghatározott beépítési burkolatra számítják ki, ahelyett, hogy szabványos méretű katalógusból választanák.
A különbség három helyen mutatkozik meg. A felület a feladathoz igazodik, ahelyett, hogy a következő szabványos kötegre kerekítené. A gázoldali nyomásesést kemény korlátként kezelik, nem pedig a szelekció melléktermékeként. A csőelrendezés pedig a ténylegesen meglévő csatornanyílás köré épül, beleértve az emelési útvonalat is.
Katalógus egység
- Szabványos héjátmérőre és csőhosszra méretezve
- A kiválasztásból nyomásesés következik
- A szabványos kivitelben rögzített szennyeződési ráhagyás
- Fix termékkörből szállítjuk
Egyedi egység
- Hőadóból számított felület
- Nyomásesés a ventilátor görbén belül
- A bordadőlés és a tisztítási hozzáférés a porterhelés által meghatározott
- A borítékhoz, súlyhoz és emelési korlátokhoz építve
Hat bemenet, amely vezérli a tervezést
Hat bemenet határozza meg az egyedi hőcserélő kialakításának nagyjából 80 százalékát: tömegáram, bemeneti hőmérséklet, a kimeneti hőmérséklet célértéke, megengedett gázoldali nyomásesés, por- vagy szennyeződési terhelés és a telepítési burkolat. Az idézetben minden más ennek a hat számnak a következménye.
| Bemenet | Tipikus tartomány | Mit változtat |
| Gáz tömegáram | 5-200 t/h | A csövek száma, az arcfelület és a gáz sebessége |
| Bemeneti hőmérséklet | 180-600 C | Anyagminőség és bővítési támogatás |
| Kimeneti hőmérséklet cél | 120-200 C | Egyensúly a hővisszanyerés és a harmatpont határ között |
| Gázoldali nyomásesés | 200-1200 Pa | Uszony magassága, sorok száma és homloksebessége |
| Por vagy szennyeződés terhelés | alacsony 300 g/Nm3-re | Uszony típusa, bordadőlés és tisztítási hozzáférés |
| Telepítési boríték | csatorna vagy nyílás mérete | Modul méretei és emelési útvonala |
Hagyja ki az egyiket, és az árajánlat vagy túlméretezett, vagy optimista lesz. A kimeneti hőmérséklet a szokásos csapda. A kéntartalmú tüzelőanyag savas harmatpontja alá hűtve a füstgáz egy hővisszanyerési projektet néhány szezonon belül korróziós projektté változtat.
Ökölszabály: a kéményhőmérséklet minden 20 C-os csökkentése a kazán tüzelőanyag-bevitelének nagyjából 1 százalékát nyeri vissza, de csak a ténylegesen elégetett tüzelőanyag savas harmatpontjáig.
Finned Tubes Állítsa be a termikus költségvetést
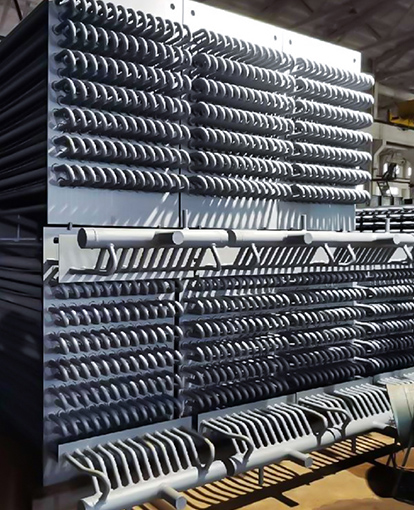
A gáz oldalon a bordás cső viszi a hőköltséget. Egy jól megválasztott bordás cső a külső felületet nagyjából 3-6-szorosára megsokszorozza egy azonos átmérőjű csupasz csőének, ami praktikussá teszi a hő visszanyerését egy nagy, alacsony nyomású füstgázáramból.
- H-típusú bordázott cső. A téglalap alakú bordák párban vannak hegesztve a cső mentén, így széles gázcsatornák maradnak, amelyek ellenállnak a hamu áthidalásnak, és könnyen tisztíthatók koromfúvóval. Ez a szokásos választás poros üzemben vagy szilárd tüzelőanyaggal.
- Spirális bordás cső. A cső köré egy folyamatos szalagot tekercselnek és hegesztenek, így a legnagyobb méterenkénti felület és a legszorosabb gyakorlati osztás. Tisztább gázban teljesít a legjobban, ahol az áthidalás nem jelent kockázatot.
- Hőcső. Egy lezárt, kiürített cső izotermikusan mozgatja a hőt két áram között, keresztszennyeződés nélkül, ami akkor számít, ha a füstgáz és a termék közötti szivárgás elfogadhatatlan.
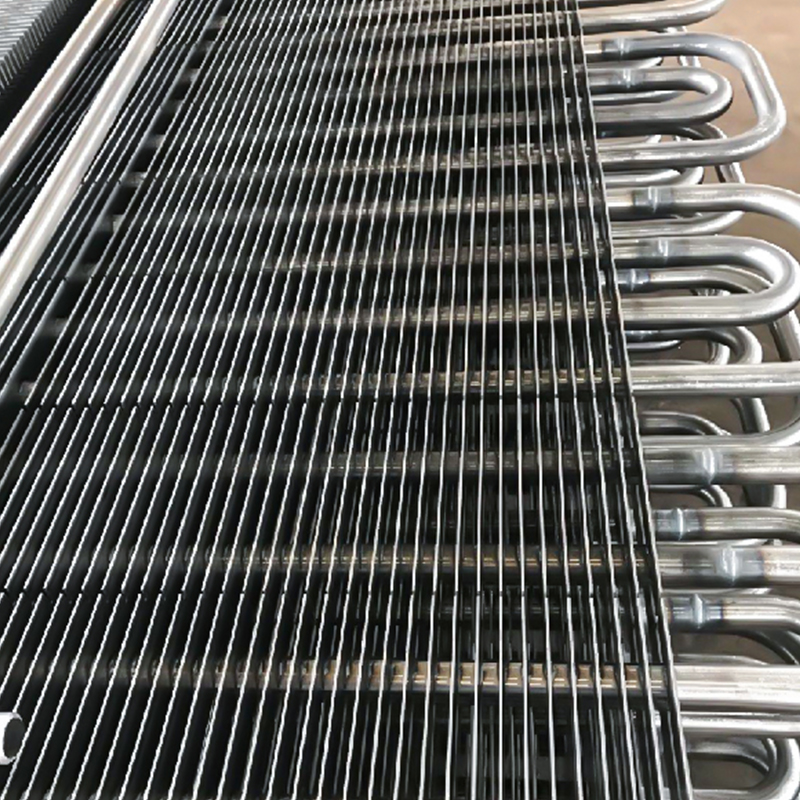 H-típusú bordás cső kazánokhoz és hőcserélőkhöz H-alakú bordás cső nagyfrekvenciás hegesztett bordákkal, alkalmas porral terhelt füstgázra és kis ellenállású hőátadásra kazánokban és ipari hőcserélőkben. Termék megtekintése →
3-6x külső felület a csupasz csővel szemben
2-6 mm tipikus bordaemelkedés a kazánszervizben
10-20 mm tipikus bordamagasság az economizer csöveknél
Fin pitch kompromisszum. A szűkebb osztás több felületet csomagol ugyanabba a dobozba, de növeli a hamu áthidalás kockázatát és növeli a tisztítás gyakoriságát, így a poros szolgáltatás általában valamivel szélesebb osztást jutalmaz.
A gazdaságosok visszanyerik a hőt a hátsó végén
A kazán végtermék-füstgáz gazdaságosítója általában a legolcsóbb hely a hővisszanyeréshez, mert a kazánból kilépő gáz még mindig olyan hőmérsékleten tartja meg a hasznos hőt, ahol egy kompakt, alacsony költségű egység meg tudja tenni a munkát.
A tápvíz általában 105 C körül lép be, és 130-150 C-on távozik, és ez a hő a gázáramból jön ki, nem pedig a plusz tüzelőanyagból. Ugyanez az elv három közös feladatot fed le:
- A kazán végterméke, ahol a kipufogógáz viszonylag tiszta, és a fő korlát a savas harmatpont.
- Ipari kemence füstgáza, ahol por és lúgtartalom hajtja meg a bordaszurkot és gyakran a csőanyagot.
- Feldolgozó berendezés füstgáza, ahol az összetétel eltolódik a tétellel, és az egységnek stabilnak kell maradnia a kilengések során.
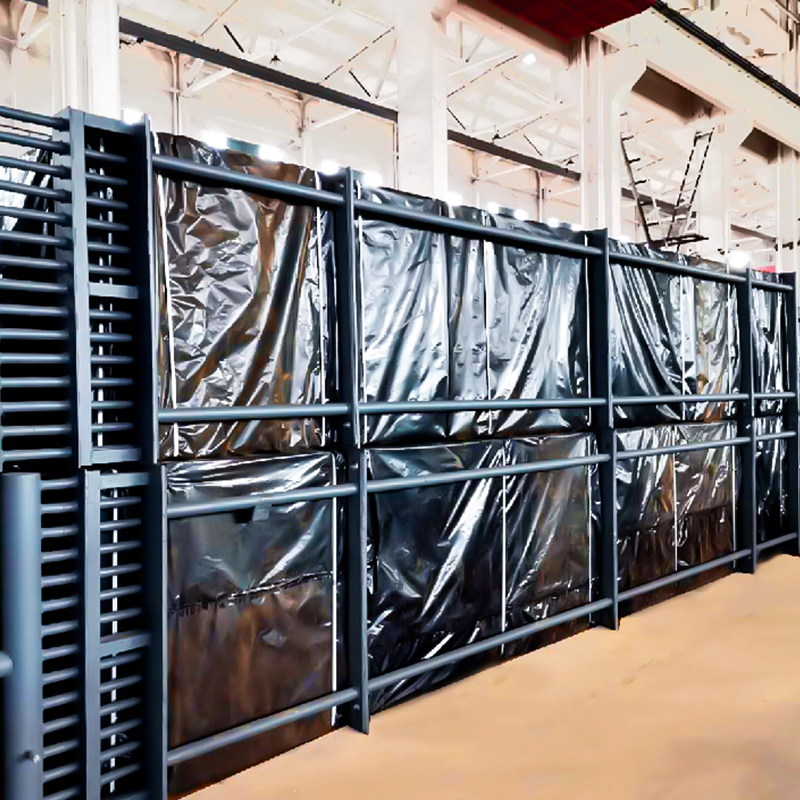 Kazán végtermék-elvezető gáz gazdaságosító tápvíz fűtéshez Szerpentin vagy spirálbordás csőszerkezettel visszanyeri a kazán kipufogógázából származó hőt, hogy növelje a tápvíz hőmérsékletét és csökkentse az üzemanyag-felhasználást. Termék megtekintése →
Egy gazdaságosítónak nincs szüksége egzotikus anyagokra, hogy megtérüljön. Kell hozzá a megfelelő bordaosztás, a harmatpontot túlélő csőminőség, és olyan nyomásesés, amelyet a meglévő ventilátor motorváltás nélkül képes felvenni.
Hulladékhő-kazánok és HRSG-rendszerek
Ha a visszanyert hőre gőzként van szükség, nem pedig érzékelhető hőként, az egyedi egység hulladékhő-kazánná vagy hővisszanyerős gőzfejlesztővé válik, amelyet tüzelőanyag-bemenet helyett a kipufogóáramhoz méreteznek. A tervezés a gázoldalon kezdődik: az áramlás, a hőmérséklet és az összetétel rögzíti az elpárologtató felületét, a dobnyomást és a gőzkibocsátást.
Az ipari hulladékhő-kazánok a kemencékből és a folyamatsorokból nyerik vissza a gőzt. Az erőművi blokkok a kombinált ciklusú erőművekben a gázturbinák mögött helyezkednek el. A hulladékkezelő kazánok kezelik az égetésből származó füstgázokat, ahol a korrózió és a szennyeződés jobban alakítja az elrendezést, mint a hőterhelés.
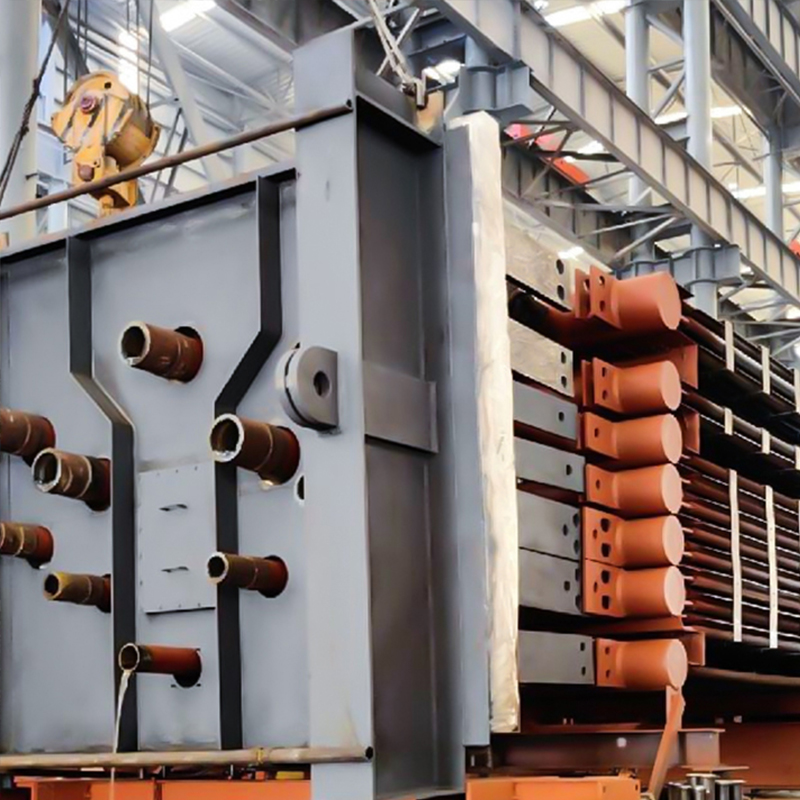 Ipari hulladékhő-kazán gőzvisszanyeréshez Füstgázokból gőzt állít elő acél-, vegyi-, cement- és olvasztási műveleteknél, porhoz, korrozív gázokhoz és változó hőmérsékletekhez igazított kialakítással. Termék megtekintése →
Egy szám rendezi a legtöbb HRSG-méretezési argumentumot: a szorítási pont. A szorosabb becsípés több hőt nyer vissza, de nagyobb felülettel és nagyobb gázoldali nyomáseséssel veszi fel ezt a hőt.
Anyagok, kódok és hegesztési minőség
Az anyagválasztás a fém hőmérsékletét és a gázkémiát követi, nem csak a tervezési nyomást. Az alábbi sávok a legtöbb füstgáz- és technológiai gázterhelést fedik le.
| Anyag | Praktikus fém hőmérséklet | Tipikus szolgáltatás |
| Szénacél | körülbelül 425 C-ig | Tiszta, száraz füstgáz; legalacsonyabb költségű lehetőség |
| 1,25 Cr-0,5 Mo | 425-540 C | Forróbb gázutak mérsékelt kúszási igénnyel |
| 2,25Cr-1Mo | 540-580 C | Magas hőmérsékletű HRSG és folyamatszolgáltatás |
| Ausztenites rozsdamentes acél | 600 C-ig és felette | Nedves vagy enyhén korrozív gáz, jobb harmatpontállóság |
| Duplex és magasabb ötvözetek | vámspecifikus | Kloridtartalmú vagy savas kondenzátum körülmények |
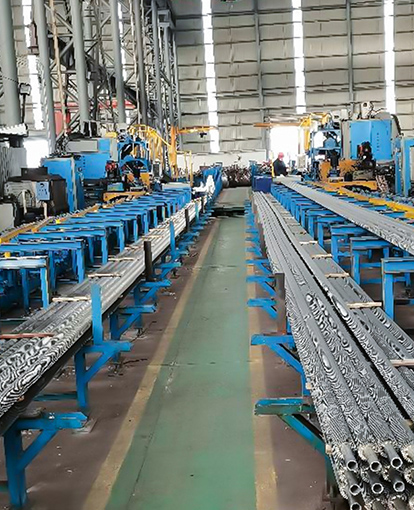
A gyártás ugyanolyan fontos, mint a cső minősége. A nyomás alatt álló alkatrészeket az elismert kazán- vagy nyomástartó edények előírásai szerint gyártják, a hegesztés minősített és dokumentált, a hegesztési varrat minőségét radiográfiával vagy valós idejű képalkotással igazolják, nem csupán vizuális ellenőrzéssel. A felülvizsgálaton átdolgozó vásárlók használhatják ezt ASME nyomóalkatrész megfelelőségi útmutató mérnökök számára ellenőrző listaként.
Kérje a cső anyagát, a borda anyagát és a hegesztőanyagot külön feltüntetni a rajzon. Gyakran különböző minőségűek, és egy tételként való kezelésük az egyik leggyakoribb oka a korai csőmeghibásodásnak a füstgázszolgáltatásban.
Egyedi hőcserélő beszállító vizsgálata
Kérje a hőkalkulációt, a nyomásesési görbét és a hegesztési eljárást, mielőtt árat kérne. Ez a három dokumentum választja el azt a gyártót, amelyik képes projektet vinni, attól, amelyik csak egyet idézhet.
Olvassa el az ügyeleti adatlapot
Az áramlásnak, a hőmérsékletnek, a gázösszetételnek, a porterhelésnek, a tervezési nyomásnak és a helyszíni feltételeknek egy oldalon kell elférniük. Ha a szállító nem kéri be mindegyiket, akkor a termikus tervezés csak találgatás.
Ellenőrizze a hő- és hidraulikus teljesítményt
Felületi terület, homloksebesség, borda dőlésszöge és előre jelzett gázoldali nyomásesés tervezéskor és 110 százalékos terhelésnél. Az a terv, amely csak a tervezési ponton működik, nem éli túl a hidegindítást.
Erősítse meg az anyagokat és a korróziós esetet
Minimális fémhőmérséklet a savas harmatponttal szemben, a korróziótűrés és a csőelrendezés által ténylegesen megengedett tisztítási módszer.
Tekintse át a gyártást és az ellenőrzést
Hegesztési eljárás, NDT módszer, hidropróbanyomás és ellenőrzési kioldási pontok. Ellenőrzött tanúsított nyomóalkatrész gyártás a kapacitás és a házon belüli röntgenvizsgálat jelentősen lerövidíti a jóváhagyási utat.
Illessze az ütemtervet az üzemhez
A modul méretei, emelési súlya, helyszíni összeszerelési hatóköre és szállítási mérföldkövek a leállási ablakhoz képest.
Az a beszállító, amely az első műszaki átfutáson képes mutatni hőmérleget, nyomásesési görbét és hegesztési vizsgálati tervet, egészen más kockázati profilt hordoz, mint az, amelyik csak árat küld.
Gyakran Ismételt Kérdések
Mi az egyedi hőcserélő?
Ez egy termikus egység, amelynek felülete, geometriája és anyagai egy adott folyamra és egy beépítési burkolatra vannak kiszámítva. Inkább az igényekre tervezték, mint egy szabványos mérettartományból.
Mikor olcsóbb egy egyedi egység, mint egy normál?
Ha a nyomásesés, a porterhelés, a gázkémia vagy a rendelkezésre álló hely a szabványos egységtartományon kívül esik. Az egységár általában magasabb, de a ventilátor teljesítménye, a tisztítási leállások és az élettartam általában másfelé billenti a teljes költséget.
Mi tartozik az árajánlatkéréshez?
Tömegáram, bemeneti és kimeneti hőmérséklet, gázösszetétel, beleértve a ként és a nedvességet, a porterhelés, a megengedett nyomásesés, a tervezési nyomás és hőmérséklet, a korróziótűrés és a beépítési burkolat emelési korlátozásokkal.
Szerezze be a megfelelő vámkeretet, és az egyedi hőcserélő árajánlat többi része összehasonlíthatóvá válik a szállítók között. Hagyja ki, és három különböző feltételezést hasonlít össze.