Ipari hőátadás
Egy 120 t/h-s gáztüzelésű kazánon az economizerből kilépő füstgáz hőmérséklete 145 C közelében van. Kerülje meg ezt a takarékosat, és ugyanaz a kémény nagyjából 260 C-on üzemel. Ennek a 115 K-es résnek a bezárása az üzemanyagszámla körülbelül öt százalékát jelenti, minden üzemórában.
Az ipari hőátadási munka valójában erről a résről szól. Ritkán van szó egzotikus ötvözetekről vagy új termodinamikáról; ez a felület, a gázsebesség, a szennyeződési ráhagyás és a fém helyének kérdése a csatornán belül. Helyezze ezt a négyet helyesen, és az egyszerű kialakítás felülmúlja az elegánsat, amely hat hét alatt szilárdan működik.
Az alábbi szakaszok a mechanizmusokkal, a hardverrel, a kiválasztási lépésekkel és azokkal a számokkal foglalkoznak, amelyek eldöntik, hogy egy projektet jóváhagynak-e vagy félreteszünk.
Mit takar az ipari hőátadás?
Ipari hőátadás is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
Definíció: Az ipari hőátadás olyan felületek és áramlási utak kialakítása, amelyek az égési gázból, a folyamat kipufogógázából vagy gőzéből hasznos közeggé mozgatják a hőt, elég gyorsan ahhoz, hogy kifizessék a berendezést, és elég finoman ahhoz, hogy a cső falát a korróziós határ felett tartsák.
Három mechanizmus osztozik a feladaton. Körülbelül 800 C felett a sugárzás dominál, ami a kemence területe. A csőfalon keresztüli vezetés szinte soha nem jelent szűk keresztmetszetet, mert a 3 mm-es szénacél fal 400 C-on elhanyagolható ellenállást ad hozzá. A gázoldali konvekció okozza a kárt.
A 10-15 m/s sebességű tiszta füstgáz nagyjából 30-60 W/m2K filmegyütthatót ad. Ugyanennek a csőnek a víz- vagy gőzoldala 1000 W/m2K felett fut. Mivel az ellenállások sorba kapcsolódnak, a probléma körülbelül 90 százaléka a gázoldalé, és minden későbbi tervezési döntés ebből az egyetlen tényből következik.
1% hozzávetőleges üzemanyag-megtakarítás a köteg hőmérsékletének 20 K-es csökkenésekor
4-8x külső felület H-típusú vagy spirális bordákkal kiegészítve
18-30 hónapokig jellemző egyszerű megtérülés egy gazdaságosító utólagos felszerelése esetén
A gyakorlati következmény egyszerű. Adjon hozzá területet a gázoldalon, tartsa a gáz sebességét elég magasan a bordák súrolásához, de elég alacsonyan az erózió elkerüléséhez, és fogadja el, hogy a cső fala a víz hőmérsékletéhez közel fog futni. Minden más részletkérdés.
A felületek, amelyek meghatározzák a hőátadási sebességet
A gázoldali felület az a hely, ahol a hővisszanyerés nyer vagy veszít, így a bordás csöveket, az economizer bankokat és a HRSG modulokat ugyanazon három szám alapján ítélik meg: felületi sűrűség, gázsebesség és szennyeződéstűrés.
| Elem | Tipikus kötelesség | Gázoldali kijárat | Domináns kockázat |
| Csupasz cső bank | Kis takarékos vagy levegő előmelegítő | 180-220 C | Alacsony felületi sűrűség, nagy lábnyom |
| H-típusú bordázott cső | Gazdaságos hamutartalmú füstgázban | 150-190 C | Hamu áthidalás az uszonypárok között |
| Spirális bordás cső | Tiszta gáz gazdaságosító, HRSG elpárologtató | 120-160 C | Uszonygyökér korrózió a harmatpont közelében |
| HRSG modul | Kombinált ciklusú kipufogógáz | 80-100 C halom | Hőfeszültség a hősugárzónál és a dobnál |
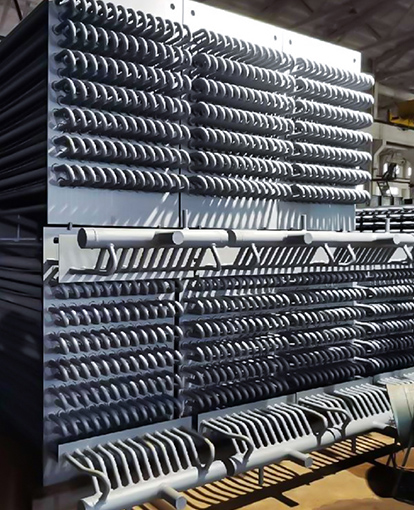
A H-típusú bordák párban vannak hegesztve, köztük egyenes gázsáv, ezért túlélik a szenet és a biomassza hamut, amelyek egy sűrű spirálpartot zárnának el. A spirális bordák nagyobb területet biztosítanak méterenként, és jobb teljesítményt nyújtanak tiszta gázban, de nehezebben tisztíthatók, és sokkal kevésbé tűrik a hideg helyeket.
A leggyakrabban kihagyott részlet az uszony hatékonysága. A hosszú, vékony bordák magas hőmérsékleten rosszul vezetnek hosszuk mentén, így a hatásos terület kisebb, mint a geometriai terület. Ha egy adatlapon uszony hatékonysági adat nélkül szerepel a terület, kérdezze meg, mielőtt összehasonlítja az árakat. Erről külön megjegyzés hogyan növelik a bordás csövek a hőátadás hatékonyságát részletesebben végigjárja a felületszámítást.
 H-típusú bordás cső a nagy hatékonyságú hőátvitelhez A nagyfrekvenciás hegesztett H-alakú bordák növelik a fűtési területet és ellenállnak a pornak, így érdemes ellenőrizni a borda hatékonyságát, mielőtt összehasonlítaná a hőátadási lehetőségeket. Termék megtekintése →
Ökölszabály: ha a hamu ragacsos, válasszuk a megengedhető legszélesebb gázsávú bordageometriát, majd vásároljuk vissza az elveszett területet mélyebb parttal, nem pedig sűrűbb bordaemelkedéssel.
Ahonnan a hő valójában elszökik
A legtöbb üzem három helyen veszít visszanyerhető hőből: a kazalban, a forró felületeken, amelyeket soha nem szigeteltek újra egy módosítás után, és a lefúvatásban vagy a kondenzvízben, amelyet visszadobás helyett kiöntenek.
Érdemes gyógyulni
- Füstgáz 180 C felett teljes terhelésen
- Folyamatos lefúvás a gőzáram 5 százaléka felett
- 90 C felett visszatérő kondenzvíz
- Gőzcsapda veszteségek a hét minden napján, 24 órában működő fejlécen
Általában nem éri meg
- Szakaszos kipufogógáz szakaszos folyamatokból
- A savas harmatpont alatti gáz, korróziós ráhagyás nélkül
- Felületi veszteségek a vonalakon már 50 C bőrhőmérséklet alatt
- Kis folyamok saját szivattyút és vezérlőkört igényelnek
Két szám határozza meg, hogy meddig lehet tolni a gáz hőmérsékletét. A savas harmatpont meghatározza a talajt: 1-2 százalék kéntartalmú üzemanyaggal a vízgőz és az SO3 lecsapódik a bordákon, valahol 120 és 150 C között. A becsípődési pont meghatározza a gőzképződés gyakorlati határát, általában 8-15 K a gáz távozása és a gőztelítés között.
Helyi megjegyzés: a 12 K-vel alacsonyabb gázkimenet papíron szabad hatékonyságnak tűnik, de ha évente 300 órára a borda gyökerét a harmatpont alá helyezi, akkor a csövet jóval azelőtt kicserélik, hogy az üzemanyag-megtakarítás megszilárdulna.
Ha a gáz körülbelül 500 C felett van, akkor az economizer teljesen rossz eszköz. Ez a feladat a gőzt termelő vagy a technológiai folyadékot felmelegítő hulladékhő-kazánra hárul, és a döntést sokkal inkább az üzem gőzegyenlege, mint a gázadatok határozzák meg.
 Ipari hulladékhő-kazán magas hőmérsékletű füstgáz-visszanyeréshez Az economizer tartomány feletti füstgázok esetében ez a kazán hő visszanyerésével gőzt termel, és alkalmazkodik a porhoz, korrózióhoz és ingadozó forrásokhoz. Termék megtekintése →
A felszerelések a feladathoz igazítása
A berendezés kiválasztása először a gáz állapotát, majd a gőz- vagy vízigényt követi, soha nem fordítva.
- Javítsa ki a gázadatokat: áramlás, hőmérséklet, összetétel, porterhelés, harmatpont, és hogyan vált mind a négy között a nyár és a tél között.
- A kimeneti célhőmérsékletet korróziós határral állítsa be, ne az elméleti optimumra.
- Mérje meg a felületet becsületes szennyeződési tényezővel, körülbelül 0,005-0,01 m2K/W tiszta gáz esetén, és ennek kétszer-háromszorosa olajtüzelés vagy biomassza esetén.
- Ellenőrizze az elrendezést és a bekötést: csatornatér, ventilátorfej, dobmagasság, bypass elrendezés és fizikai hozzáférés a tisztításhoz.
A harmadik és negyedik lépésben a költségvetés elveszik. A tiszta üzemre méretezett és koromfúvó nélkül telepített egységnek két éven belül előre nem tervezett leállásra van szüksége, és a későbbi beépítés költsége általában meghaladja az olcsó és a jó kivitel közötti árkülönbséget.
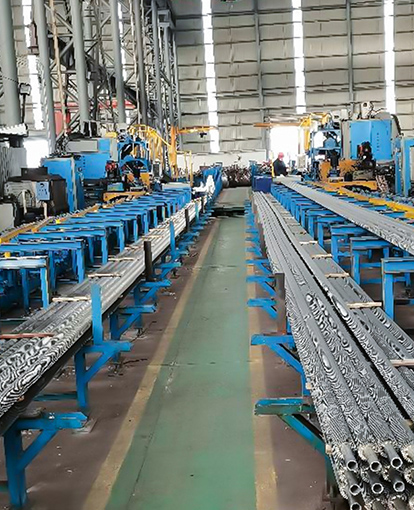
Az EPC-munka során az interfész legalább annyira számít, mint a termikus kialakítás. A csőátmeneteket, a tágulási hézagokat, a tartóacélt és a műszereket mind 3D-ben kell megoldani a gyártás megkezdése előtt, ezért a rajzokat átalakítani és házon belül ellenőrizni tudó beszállító több időt takarít meg egy projektnek, mint az a beszállító, aki egyszerűen alacsonyabb tonnánkénti árat ad. A cég profilja részletesebben meghatározza azt a mérnöki hatókört.
 Kazán végtermék-füstgáz gazdaságosító Visszanyeri a kazán végtermékének hőjét a tápvíz előmelegítésére, az üzemanyag-felhasználás csökkentésére, valamint a szén-, gáz-, olaj-, biomassza- vagy hulladékhő-kazánrendszerekhez. Termék megtekintése →
Az a tervezés, amely három százalékkal nagyobb hatékonyságot ér el, de negyedévente tisztítási leállást kényszerít ki, nem jelent előrelépést. Karbantartási szerződés hőátadó tartozékkal.
Olvassa el a közgazdaságtant, mielőtt elkötelezi magát
Az ipari hőátadó berendezések megtérülését az éves üzemórák és az üzemanyagár uralja, nem pedig a termikus hatásfok kis különbségei.
8000 óra/év 14 hónap
6000 óra/év 19 hónap
4000 óra/év 28 hónap
2000 óra/év 56 hónap
Egyszerű megtérülés hónapokon belül a 20 K-es csőhőmérséklet-csökkentésért, gáz körülbelül 6 USD/MMBtu, a karbantartási és leállási költségek előtt.
Három bemenet dönti el, hogy az eset túlél-e egy felülvizsgálati értekezletet:
- Üzemidő reális terhelés mellett, nem névtábla óra.
- Üzemanyagköltség a berendezés élettartama alatt, az érzékenység ellenőrzésével a jelenlegi ár feléért.
- Tisztítási és ellenőrzési költség, beleértve a kimaradási napokat is.
Adja hozzá a nyomás alatti rész megfelelőségét korán. Az ASME vagy PED dokumentáció, az anyagok nyomon követhetősége és a külső ellenőrzés ritkán változtatja meg a termikus tervezést, de hónapokkal eltolhatják a szállítási ütemtervet, ha a rajz lefagyása után emelik.
A rövid változat: mérje meg a gázt, tartsa be a harmatpontot, a szennyeződés méretét, és ellenőrizze az üzemórákat, mielőtt összehasonlítja a hatékonysági adatokat.
Gyakran Ismételt Kérdések
Mi a különbség az economizer és a hővisszanyerős gőzfejlesztő között?
Az economizer a tápvizet a fázis megváltoztatása nélkül melegíti fel, jellemzően 200-400 C-os füstgázzal. A hővisszanyerős gőzfejlesztő gőzt termel, és általában egy házban tartalmazza az economizert, az elpárologtatót és a túlhevítő részeket, amelyek a gázturbinák vagy a magas hőmérsékletű folyamatok kipufogógázát nyerik vissza.
Milyen verem hőmérsékletet célozzak meg?
Olyan alacsony, amennyire a savas harmatpont és a csípéspont engedi. Alacsony kéntartalmú gázoknál ez gyakran 120-150 C; magas kéntartalmú fűtőolaj esetében 160 C vagy magasabb is lehet, hacsak nincs megadva korrózióálló bordák.
Hogyan akadályozhatom meg a bordás csövek elszennyeződését?
Illessze a borda típusát a hamuhoz, tartsa a gáz sebességét 8-12 m/s tartományban, és szereljen fel olyan koromfúvókat, amelyeknek elegendő sávja van a cső falának eléréséhez. A széles gázsávos H-típusú bordák a biztonságosabb választás 300 C alatt, ahol a hamu ragadós.
A hővisszanyerő berendezés utólag beépíthető a meglévő csatornába?
Igen, ha a ventilátorfej és a légcsatorna hely megengedi. A legtöbb utólagos felszereléshez szükség van egy bypassra a leállításhoz és a tisztításhoz, és a 0,5-1,5 kPa-os extra huzatveszteséget általában ventilátor-frissítéssel vagy magasabb köteggel kell fizetni.
A termikus tervezés kompromisszum a terület, a sebesség és a tisztaság között. Válasszon kettőt, és a harmadik később számlázza ki.