A 40 MW-ot égető folyamatfűtő általában 6-10 MW-ot küld ki ebből az energiából érzékelhető hőként. A vegyi üzemekben a hőcserélő, amely visszanyeri, ritkán jelenti a projekt nehéz részét. A nehéz részek a füstgáz savas harmatpontja, a folyamatáram szennyeződési viselkedése, valamint a teljes sebesség és a minimális stabil működés közötti lekapcsolás. Helyezze el rendesen ezt a hármat, és a hőátadó felület majdnem megméreti magát.
20 C Füstgázcsepp, amely a kiégett teljesítmény nagyjából egy százalékát adja vissza
120-160 C Tipikus kénsav harmatpont a vegyi fűtőberendezés kipufogógázában
6-10x Bordás cső külső felülete azonos hosszúságú csupasz csővel szemben
Ahol a kémiai folyamatok valójában hőt veszítenek
A vegyi üzemben a visszanyerhető hő négy áramon távozik: égetett fűtőberendezés füstgáza, kemence és oxidálószer kipufogógáza, exoterm reaktor füstgáza és alacsonyabb minőségű kondenzátum. Mindegyik más-más korlátot hordoz, és az egyik feladatra tervezett egység rosszul teljesít a másikban.
Kezdje inkább egy mérési kampánysal, mint egy adatlappal. Írja be a füstgáz hőmérsékletét, oxigén- és porterhelését a teljes gyártási ciklus során, beleértve az égő tisztítási ciklusát is. Egy fűtőtest, amely teljes sebességgel 340 C-ot mutat, éjszaka gyakran 290 C-ot mutat, és ez az 50 C-os lengés jobban mozgatja a harmatpont-határt, mint bármely későbbi anyagválasztás.
| Stream | Tipikus hőmérséklet | Domináns kockázat | Helyreállítási útvonal |
| Folyamatfűtő füstgáz | 250-400 C | Kénsav harmatpont, kis terhelésű kondenzáció | Tápvíz vagy technológiai folyadék takarékos |
| Kemence és szárító kipufogó | 300-600 C | Porterhelés, ragadós lúglerakódások | H-típusú bordás economizer visszahúzható koromfúvóval |
| Termikus oxidálószer kimenet | 800-1100 C | Kúszás, termálbiciklizés, sószállítás | Sugárzó hűtő, majd egy hulladékhő kazán |
| Exoterm reaktor füstgáza | 150-450 C | Kondenzálható korrozív anyagok, kétfázisú áramlás | Korrózióálló gazdaságosító oltással |
| Kondenzvíz és gyorsgőz | 90-150 C | Alacsony hőfok, szennyeződés visszavezetés | Zárt hurkú tápvíz fűtés |
A savas harmatpont beállítja a fal alsó hőmérsékletét
A vegyszerelvezető csatornákban a határ hőmérséklet a fémfal hőmérséklete, nem a gáz hőmérséklete. A kén-trioxid és a vízgőz a határrétegben egyesül, és folyékony kénsavként kondenzálódik a harmatpont alatti bármely felületen, és a támadás az úszóvégeken kezdődik, ahol a fal a leghidegebb.
Savas harmatpont: az a felületi hőmérséklet, amelyen a füstgázban lévő kén-trioxid és vízgőz folyékony kénsavvá kondenzálódik. A vegyszeres fűtőberendezés kipufogógázában általában 120 és 160 C közé esik, és a takarmány kéntartalmával, nedvességtartalmával és oxigénfeleslegével emelkedik.
A víz harmatpontja jóval alacsonyabb, általában 45 és 60 C között van, és ritkán jelent önmagában kötelező érvényű korlátot. Külön problémát jelentenek a kloridtartalmú patakok. A klórozott takarmányból vagy a hulladékban lévő sóból származó hidrogén-klorid sósav formájában kondenzálódik, és megtámadja azokat a rozsdamentes acélminőségeket, amelyek egy évtizedig túlélnének egy tiszta füstgázt.
A gyakorlati lehetőségek, nagyjából költségsorrendben:
- Temperálja a vízbevezetést úgy, hogy a leghidegebb csőfal 10-15 C-kal a számított harmatpont felett maradjon, recirkulációs vezeték vagy economizer bypass segítségével.
- Olyan ND acél vagy zománcozott csöveket adjon meg, ahol a feladat a harmatpont által megengedett érték alá kényszeríti a fal hőmérsékletét.
- Használjon öntöttvas vagy polimerrel bélelt felületeket hidrogén-klorid és klorid sóáramokhoz, még a hőátadás hatékonyságának árán is.
- Csak egy olyan bypass mögé adjon hozzá alacsony hőmérsékletű gazdaságosító fokozatot, amely részterhelés mellett képes megemelni a bemenő víz hőmérsékletét. A különbségek az alacsony hőmérsékletű és a hagyományos ekonomizátorok között inkább ebben a vezérlőrészletben üljön, mint magában a csőkötegben.
Economizer vagy hulladékhő-kazán: illessze az egységet a feladathoz
Ha a visszanyert hőt előmelegített kazán tápvízként vagy fűtött technológiai közegként kívánja használni, akkor adjon meg egy takarékosságot. Ha gőzként kívánja ejektorokhoz, reboilerekhez vagy turbinához, akkor használjon hulladékhő-kazánt vagy hővisszanyerős gőzfejlesztőt. A kettő nem cserélhető fel, és a gőz emelésére kért gazdaságosító az üzembe helyezést követő hónapokon belül forrni kezd a csöveiben.
Economizer
- Egyfázisú üzem, a legalacsonyabb egy kW-ra jutó költség
- 15-30 C-os forráspont szükséges ahhoz, hogy stabil maradjon
- A legjobb illeszkedés, ha a gőzigény szezonális vagy instabil
- Kompakt, könnyebb, könnyebben utólag beépíthető egy meglévő légcsatornába
- Érzékeny a bemeneti víz hőmérsékletére leállításkor
Hulladékhő kazán
- Gőzt termel ejektorokhoz, reboilerekhez vagy turbinához
- Gőzdobra, szintszabályozásra és lefúvatási útvonalra van szükség
- Nagyobb lábnyom és magasabb tőkeköltség
- Sugárzó résszel kezeli a magas hőmérsékletű áramokat
- Recirkulációt igényel, hogy megvédje az economizert alacsony terhelés mellett
Hasznos ellenőrzés az éves gőzegyenleg. Ha a telephely egész évben el tudja fogyasztani az általa termelt gőzt, a kazán gyorsabban megtérül. Ha a gőzigény szezonális, a tápvíz ekonomizátoron keresztül történő fűtése a kisebb kockázatú befektetés még akkor is, ha a kazán papíron több kilowatttot nyerne vissza.
 Folyamatberendezések füstgáz gazdaságosítója Szezonális gőzigény esetén a tápvizet technológiai füstgázzal melegíti, és csökkenti a kazán terhelését, miközben korrozív vagy robbanásveszélyes kipufogógázt kezel. Termék megtekintése →
 Ipari hulladékhő-visszanyerő kazán Az egész éves gőzigény esetén felfogja a folyamat hulladékhőjét, hogy gőzt állítson elő a poros vagy korrozív füstgázokhoz adaptálható kialakítással. Termék megtekintése →
Bordás csövek határozzák meg a lábnyomot, a huzatveszteséget és a tisztítást
A meghosszabbított felület az, ami egy nyolc méteres csatornaszakaszt kétméteres modullá alakít, de a bordák geometriája határozza meg, hogy milyen gyakran kell tisztítani az egységet, és mennyi ventilátorteljesítménybe kerül ez az extra felület.
Külső felület csőméterenként, a csupasz csőhöz viszonyítva
Csupasz cső 1.0
H-típusú uszonyos 6.5
Spirális uszonyos 10.5
Indikatív értékek 32-38 mm-es csövekhez. Az arány eltolódik a borda magasságával, dőlésszögével és a hüvelyenkénti bordák számával.
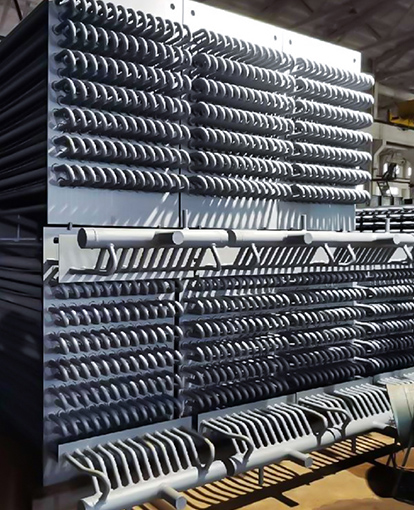
A H típusú bordás csövek két fél bordát hegesztenek H alakúra a cső mindkét oldalán. A gázutak egyenesek és nyitottak maradnak, a por nem áthidalna az uszonyok között, a behúzható koromfúvók pedig elérhetik a part teljes mélységét. A spirálbordás csövek méterenként több felületet hordoznak, és megfelelnek a tiszta gáznak, de a ragadós lúgporban a közeli pálya vakol, és a nyomásesés heteken belül megnövekszik.
A sima csöveknek továbbra is helye van az erősen szennyeződési feladatokban, ahol a korróziós ráhagyás, nem pedig a hőátbocsátási tényező határozza meg a falvastagságot.
A gáz sebessége a csendes változó minden választásnál. Alatta kb. 8 m/s-os por telepszik a vezető sorokra; 12 m/s felett az első két sorban az erózió felgyorsul és a csövek élettartama meredeken csökken. Az inline elrendezések kevésbé szennyezik, mint a lépcsőzetes elrendezések, de soronként valamivel kevesebb hőt adnak át, ami általában a megfelelő kereskedelem a vegyszerszolgáltatásban.
 H-típusú bordás cső porral terhelt füstgázhoz A H-alakú bordák korlátozzák a porlerakódást, és alacsonyan tartják a füstgáz-ellenállást, így olyan hulladékhőcserélőkhöz használhatók, ahol a szennyeződés és a sebesség szabályozása fontos. Termék megtekintése →
A kódnak való megfelelés és a hegesztési minőség a beszerzés kockázatát jelenti
A nyomóelemek megfelelősége dönti el, hogy ki írja alá a termikus tervezést, és ki viseli a kockázatot, ha egy cső meghibásodik. Ez nem papírmunka, amelyet a hőcserélőhöz csatolnak a hőszámítás befejezése után.
- Tervezési kódbélyegző: ASME I. szekció gőzfejlesztő egységeknél, VIII. fejezet 1. osztály a nem égetett hőcserélőknél.
- Anyagtanúsítvány az EN 10204 3.1 szerint a malomtanúsítványra visszavezethető hőszámokkal.
- A hegesztési eljárás és a hegesztő minősítési nyilvántartás ISO 3834-2 szerint.
- Radiográfia vagy valós idejű röntgen képalkotás a cső és a fejrész csatlakozásairól, a hegesztési térképnek megfelelő filmkönyvtárral.
- Hidrovizsgálati jegyzőkönyvek és méretjelentések a szállítás előtt, nem az érkezés után.
A hegesztési térképet és a röntgenfelvételt az első cső-fej csatlakozásról a vásárlás előtt kérje, ne a gyári átvételi teszt után.
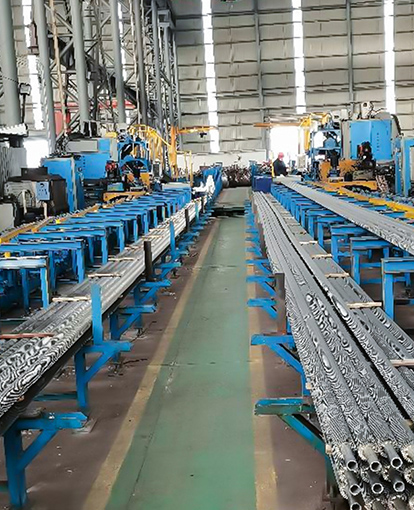
Az ugyanazon üzemen belül hegesztő, röntgenfelvételt és hidrotesztet végző gyártók a licit során válaszolhatnak erre a kérésre. Egy beszállító automatizált hegesztősorokkal, házon belüli röntgen képalkotással és dokumentált minőségbiztosítási rendszerrel, mint például az ebben leírt csapat gyártási képesség profil , könnyebben ellenőrizhető, mint egy kereskedelmi cég, amely több alszállítótól csomagokat állít össze.
Egy specifikációs sorozat, amely túléli a felülvizsgálatot
A legtöbb hibás specifikáció a berendezés típusának a folyamatadatok kiegyenlítése előtti rögzítéséből származik. Végezze el ezt az öt lépést sorrendben, és a hőterv vita nélkül következik.
- Rögzítse a terhelést és a lekapcsolási tartományt. Állítsa be a visszanyert hőt kW-ban teljes sebességgel, 70%-kal és minimális stabil sebességgel, és ellenőrizze, hogy a három közül melyik szabályozza a felületet.
- Jellemezze a patakot. Összetétel, kéntartalom, nedvesség, kloridszint és porterhelés, a savharmatpont számítva, nem pedig feltételezve.
- Állítsa be a csipet. Válassza ki a kilépő gáz hőmérsékletét 10-15 C-kal a számított harmatpont felett, majd ellenőrizze a vízoldali megközelítést részterhelésnél, ne csak tervezési sebességnél.
- Válassza ki a felületet. Válassza ki a borda típusát a porterhelésből, állítsa be a gáz sebességét 8 és 12 m/s közé, és egyszerre méretezze meg a koromfúvót vagy a vízmosó hozzáférést.
- Zárvizsgálat és szállítás. Adjon hozzá 10-20 százalék extra felületet szennyeződési ráhagyással, és erősítse meg a hegesztési térképet, az NDT hatókörét és a hidroteszt ütemtervét a beszerzési megrendelésben.
Gyakori kérdések a vegyipari folyamatmérnököktől
Mi a minimális biztonságos füstgázkilépési hőmérséklet vegyi üzem gazdaságosítója esetén?
Inkább a savas harmatpontot követi, mint egy rögzített számot. Tíz százalék nedvesség és alacsony kéntartalom mellett a harmatpont 120 C közelében van; A betáplálásban lévő nehéz kén 150 C fölé tolja. Tartsa a kilépő gázt 10-15 C-kal a számított érték felett, és temperálja a vízbevezetést úgy, hogy a leghidegebb fal ne csapódjon le részterhelésnél.
Melyik bordás cső illik a porral terhelt vegyi kipufogóhoz?
H-típusú bordázott csövek inline elrendezésben. Az egyenes gázsávok ellenállnak az áthidalásnak, a nyitott pálya pedig lehetővé teszi a behúzható koromfúvók számára, hogy a part teljes mélységét megtisztítsák. A spirálbordás csövek csak akkor a jobb választás, ha a patak tiszta és a lábnyom a kötési kényszer.
Működhet egy hulladékhő kazán 40 százalékos terheléssel?
Igen, feltéve, hogy a kialakítás tartalmazza az economizer-recirkulációt, a három elemes dobszint-szabályozást és egy bypass csappantyút, amely alacsony terhelés mellett tartja a párologtató bemeneti hőmérsékletét a harmatpont felett. Recirkuláció nélkül az economizer lesz az első olyan alkatrész, amelyik meghibásodik a téli lekapcsoláskor.
Mekkora szennyeződési mennyiséget kell megadni?
Tíz-húsz százalék további felület a tiszta gázhoz és akár huszonöt százalék a ragadós lúgporhoz, mindig gázoldali hozzáféréssel párosítva a tisztításhoz. Az extra felület megvásárlása tisztító hozzáférés nélkül a leggyakoribb specifikációs hiba a vegyszerszolgáltatásban.