A gőzpermetező egy olcsó csődarab egészen addig a pillanatig, amikor el nem kezd kalapálni a támasztékaihoz, és addigra a tartály, amelyben ül, általában egy gyártósort táplál.
Vegyünk egy 20 köbméteres tartályt, amelynek 45 perc alatt fel kell melegednie 15 °C-ról 80 °C-ra. A teljesítmény körülbelül 2000 kW. 6 bar g nyomáson a tartály hőmérséklete közelében távozó kondenzvíz mellett egy kilogramm gőz nagyjából 2400 kJ-t ad le az érzékelhető hő jóváírása után, így a permetezőnek körülbelül 3,0 t/h-t kell átengednie. Ez az egyetlen szám határozza meg a furatot, a lyukak számát és a sebességet, amelyet a csőnek túl kell élnie.
Mérje túl kicsire, és a tétel soha nem éri el a hőmérsékletet. Túl nagyra méretezve a cső fütyül, vibrál és megreped a lyuksorok között pár évszakon belül.
Mit csinál egy Steam Sparger
A gőzpermetező egy közvetlen érintkezésű fűtőtest: egy folyadékkal töltött edénybe helyezett fúrt cső, amelyen keresztül gőzt fecskendeznek be és kondenzálják magába a folyadékba.
Definíció: a gőzpermetező, más néven befúvócső, egy perforált gőzbefecskendező cső, amely egy tartály vagy edény folyadékfelszíne alá bocsát ki. A hő közvetlen páralecsapódással a buborék határfelületén mozog, nem pedig egy fémfalon keresztül.
Hogyan működik a hőátadás
A gőz minden lyukat nagy sebességű sugárként hagyja el, buborékokká tör és összeesik, ahogy a látens hő átjut a környező folyadékba. Nincs fal választja el a gőzt a terméktől, így a hatásfok a befecskendezési ponton közel 100 százalék. A korlátok máshol vannak: a kondenzátum hígítja az adagot, a folyadék nem képes átjutni a gőz telítési hőmérsékletén az előremenő nyomáson, és a keverési energiának maguktól a fúvókáktól kell származnia.
Ahol porlasztókat használnak
- Mossa, öblítse ki és tisztítsa meg az élelmiszer- és italgyártó üzemek tartályait
- Alkatrészmosó és foszfátozó fürdők fém kivitelben
- Kazán tápvíz légtelenítők és kondenzvíz tartályok
- Vízkezelő és semlegesítő medencék
3,0 t/h Gőzöljön egy 20 m3-es tartályhoz 45 perc alatt 6 bar nyomáson g
4-8 mm Tipikus átvezető furat átmérő
300 mm Minimális merülés a vízvonal alatt
A legtöbb permetező 2 és 8 bar g közötti gőzzel működik, és 500 kg/h és 15 t/h között halad át, így a tervezési ablak széles, de a hibamódok egységesek.
A Sparger mérete: gőzterhelés, furat és lyuk terület
A Sparger méretezése három számra esik le, és minden más, beleértve a zajt és a rezgést is, következik belőlük: gőz tömegáram, csőfurat és teljes furatterület.
A gőzáramlás az energiaegyensúlyból származik. A folyadéktömeget plusz a tartály falának vízegyenértékét megszorozzuk a fajhővel és a hőmérséklet-emelkedéssel, elosztjuk a fűtési idővel, hogy megkapjuk a kW-ot, majd elosztjuk a hővel minden egyes kilogramm felszabaduló gőzt: a tápnyomáson lévő látens hő plusz az érzékelhető hő, amelyet a kondenzátum lead a folyadék hőmérséklete felé vezető úton.
Gőzáram (kg/h) = 3600 x teljesítmény (kW) / (látens hőérzékeny hő)
6 bar g nyomáson ez a nevező nagyjából 2400 kJ/kg. 3 bar g nyomáson körülbelül 2250 kJ/kg-ra esik, és a permetezőnek körülbelül 7 százalékkal több gőzre van szüksége ugyanazon feladat elvégzéséhez. Adjon hozzá 5-10 százalékot a tartály felületének hőveszteségéhez.
| Paraméter | Tipikus érték | Miért számít |
| A gőz sebessége a csőben | 20-25 m/s | A magasabb zajt és eróziót okoz, az alacsonyabb pedig túlméretezett csövet |
| A furat kilépési sebessége | 25-30 m/s | Stabilan tartja a fúvókákat és korlátozza a vibrációt |
| Lyuk átmérője | 4-8 mm | Kis lyukak dugó skálával, nagy lyukak egyenetlenül melegítenek |
| Elmerülés | minimum 300 mm | A sekélyebb lyukak kifröccsennek és kiszáradnak |
| Távolság a tartály feneke felett | 100-200 mm | Megakadályozza az iszap felszedését és lerakódását |
| Turndown | 3:1-től 5:1-ig | Ez alatt az eloszlás a cső mentén egyenetlenné válik |
Furatminta és elrendezési szabályok
A furatminta dönti el, hogy a tartály egyenletesen melegszik-e, vagy 10-15 °C-os gradienst alakít ki egyik végétől a másikig.
- Állítsa be a furatot a maximális gőzáramról 20-25 m/s-ra, majd ellenőrizze, hogy ugyanaz a cső nem esik-e 10 m/s alá a minimális lefordításnál.
- Számítsa ki a teljes furatterületet a kilépési sebesség határértékéből, majd adjon hozzá 50-100 százalékkal több lyukat, hogy lehetővé tegye a részleges eltömődést.
- Rendezd el a lyukakat két lépcsőzetes sorban 45 fokkal a vízszintes alatt, vagy egy sorban lefelé. Soha ne nézzen felfelé velük.
- A nyílások 8-12 átmérőjűek egymástól a futás teljes hosszában, így a fúvókák a tartályt sodorják, nem pedig egy sarkot.
- Döntse vissza a csövet a bemenet felé, és engedje le az alsó végét, hogy a kondenzvíz ne tudjon csigát képezni a szelep nyitásakor.
A porlasztó nem keverőeszköz. Ahol nincs más keverés, a fúvókáknak a teljes térfogatot át kell söpörniük, ami általában hosszabb futást jelent több, kisebb lyukkal, nem pedig rövid csövet néhány nagy lyukkal.
Hibaüzemmódok és a Sparging összehasonlítása
Három meghibásodás okozza a legtöbb permetező leállást: vízkalapács indításkor, hőfáradás miatti repedés a furatsorok között, valamint a támasztékok és az ágcsatlakozások vibrációs károsodása.
- A gőzszelep nyitásakor bekövetkező kopogás a vezetékben lecsapódó kondenzvízre utal. Szereljen be egy leeresztő zsebet az alsó végére, és lassan nyissa ki a szelepet.
- A lyukak között 12-24 hónap után kisugárzó repedések azt jelentik, hogy a cső teteje a nedves és a száraz között mozog. Növelje az alámerülést, vagy húzza meg a szintszabályozó szalagot.
- A kopott támasztékok és a repedt ághegesztések vibrációból származnak. Csökkentse a lyuk kilépési sebességét 30 m/s alá, és adjon hozzá egy vezetőt a középponthoz.
- A forró zóna a bemenet közelében hideg folyadékkal távolabb azt jelenti, hogy túl kevés a túl nagy átmérőjű lyuk. Először számolja újra a teljes furat területét.
Gőzpermetezés
- A legalacsonyabb tőkeköltség: fúrt cső, szabályozószelep és lefolyó
- Nincs szennyezett hőátadó felület
- A kondenzátum hígítja a tételt, és a receptúra szerint kell beépíteni
- A leállítás teljes mértékben a furat kialakításától függ
Közvetett fűtés
- A gőz és a termék külön marad, így nincs hígulás
- Az alapjel 1-2 °C-on belüli szabályozása elérhető
- A hőátadó felület szennyezett és tisztítást igényel
- Magasabb tőkeköltség és nagyobb lábnyom
A permetezés a folyadék melegítésének legolcsóbb módja és a legkevésbé szabályozható. Amikor a folyamathoz az utolsó két fokozatra van szükség, egy szórófej önmagában nem fogja elérni azokat.
Anyagok, kódok és beszerzési ellenőrzések
Vízhez és a legtöbb technológiai folyadékhoz a 316 literes rozsdamentes acél, 40-es ütemezésű minimális falvastagsággal a gyakorlati alapértelmezés a csővezetékeknél. A szénacél csak zárt, kezelt rendszerekben elfogadható, ahol a vízkémia ellenőrzött.
| Szolgáltatás | Ajánlott anyag | Gyakorlati megjegyzések |
| Kezelt víz és kondenzvíz tartályok | Szénacél SA-106 Gr B | A legalacsonyabb költség, 1,5 mm-es korróziós ráhagyás megengedett |
| Gyakorlati víz, enyhén savas vagy lúgos | 316L rozsdamentes | Normál választás élelmiszer- és gyógyszeripari feladatokhoz |
| Sóoldat, tengervíz, klorid tartalmú víz | Duplex 2205 vagy 6Mo | Az ausztenites minőségek kloridos feszültségkorróziós repedést okozhatnak 60 °C felett |
| Magas hőmérsékletű gőzfejek | Ötvözött acél, például P11 vagy P22 | Egyezzen meg a szülővonal specifikációjával és a hegesztési eljárásokkal |
- Ellenőrizze, hogy melyik csővezeték kód szabályozza a vonalat: ASME B31.1 az erősáramú csővezetékekhez, B31.3 a folyamatcsövekhez.
- Kérje a furatminta rajzát átmérővel, távolsággal, sorszámmal és helyzettűréssel.
- Hidrosztatikai vizsgálatot kell végezni a tervezett nyomás 1,5-szeresével és a kritikus vonalakon lévő furatsorok festékbehatolási vizsgálatát.
- Kérjen EN 10204 3.1 szerinti anyagtanúsítványokat és hegesztési térképet a hegesztő képesítési nyilvántartásokkal.
- Vásároljon olyan gyártótól, aki képes rá a hőbevitel megerősítése és a 3D elrendezési modellek konvertálása a hegesztés megkezdése előtt, mivel itt kezdődik a legtöbb terepi utómunka.
A kifolyócső nyomás alatt álló rész. Ugyanazzal a dokumentációval kell megvásárolni, mint a gőzrendszer bármely más nyomóelemét, még akkor is, ha úgy néz ki, mint egy fúrt cső.
A hővisszanyerő rendszer a Sparger mögött
A legtöbb üzemben a permetező által befecskendezett gőz nem erre a célra keletkezik. A kipufogógázból vagy a folyamat hulladékhőjéből nyerik vissza, és ettől működik a gazdaságosság.
A permetező specifikációja általában már rögzített gőzforrással érkezik: hővisszanyerős gőzfejlesztő a gázturbina kipufogóján, hulladékhő kazán a kemence vagy kemence után, vagy az üzemi gőzvezeték. A füstgáz hőjének további 10 százalékának visszanyerése évekről hónapokra megváltoztatja a permetező berendezés megtérülését, és gyakran megemeli a permetezőnél elérhető nyomást, ami szélesíti a tartály által elérhető hőmérséklet-tartományt.
 Ipari hulladékhő kazán a HRSG füstgáz visszanyeréséhez Alkalmazkodik acél-, vegyszer-, cement- és olvasztási füstgázokhoz, rugalmas gőzkapacitással és korrózióálló kialakítással visszanyeri a hulladékhőt. Termék megtekintése →
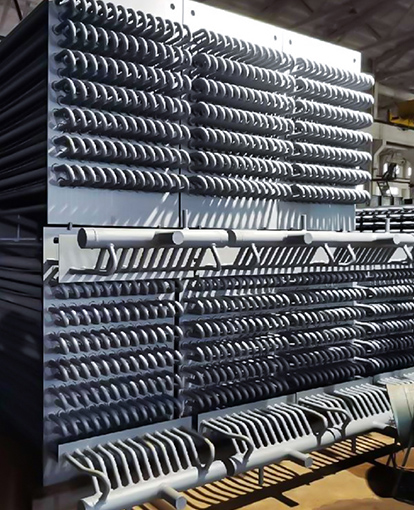
A helyreállítási lánc legalább annyira számít, mint maga a permetező. A bordás csövek az alap hőátadó elemet jelentik mind az economizerben, mind a hővisszanyerős gőzfejlesztőben, és a H-típusú, spirális és hőcső-konstrukciók közötti választás dönti el, hogy egy egység mekkora szennyeződést tűri el, és milyen könnyen tisztítható. Poros füstgázban a H-típusú bordázott cső egyenesen tartja a gázutakat és könnyebben kormolható, míg a spirálbordás cső több felületet tömörít ugyanabba a térfogatba, és tisztább gázhoz illeszkedik.
 Spirális bordás cső kazánhoz és hulladékhő visszanyeréséhez Nagy hatékonyságú hőcserélő alkatrész testreszabható bordageometriával, amely alkalmas tisztább füstgázokhoz, ahol kompakt hőátadó felületre van szükség. Termék megtekintése →
A csőköteg után az economizer végzi az alacsony hőmérsékletű munkát, és kihúzza az utolsó hasznos hőt a füstgázból, mielőtt az elérné a kéményt. A technológiai berendezések kipufogógázaiban a hidegvégi korróziót és a savas harmatpontot egyensúlyba kell hozni a visszanyert többlethővel.
 Economizer vegyi és petrolkémiai folyamatberendezések füstgázaihoz Visszanyeri az alacsony hőmérsékletű hulladékhőt a finomítókból és a metanol folyamatból származó kipufogógázokból, lezárt korrózióálló szerkezettel és változó működésű monitorozással. Termék megtekintése →
Bármilyen konfiguráció is legyen, a hőátadó felületen jelenik meg először a szennyeződés, az erózió és a vibráció bordás cső vizsgálat tervezése ugyanabba a beszélgetésbe tartozik, mint a sparger karbantartása.
A sparger csak annyira olcsó, mint a mögötte lévő gőz. Szerelje vissza ezt a gőzt az áramlás előtt, és az egész számítás megváltozik.
Gyakran Ismételt Kérdések
Hogyan számítja ki a gőzáramot egy porlasztóhoz?
A folyadék tömegét és a tartály vízegyenértékét megszorozzuk a fajhővel és a hőmérséklet-emelkedéssel, elosztjuk a fűtési idővel, hogy kW-ot kapjunk, majd elosztjuk a gőz kilogrammonként felszabaduló hővel. 6 bar g nyomáson, a kondenzátummal távozó tartály hőmérséklete körülbelül 2400 kJ/kg, tehát egy 2000 kW-os üzemhez nagyjából 3,0 t/h szükséges. Adjon hozzá 5-10 százalékot a bemelegítés közbeni hőveszteséghez.
Miért kopog egy kifolyócső, amikor a gőzszelep kinyílik?
Kondenzátum. Az üresjáratban lévő befúvó cső megtelik vízzel, és a teljes áramlással beáramló gőz végignyomja ezt a csigát a vezeték mentén. Döntse vissza a csövet egy leeresztő zsebbe, távolítsa el a kondenzvizet, mielőtt a szelep kinyílik, és lassan emelje fel az áramlást. Nagyobb vonalakon a bemelegítő bypass sokkal kevesebbe kerül, mint amennyi kárt egy vízkalapács okozhat.
Milyen mélyre kell víz alá meríteni egy spargert?
Legalább 300 mm-rel a legalacsonyabb üzemi folyadékszint alatt, 100–200 mm-rel a tartály feneke felett. A sekélyebb bemerülés fröccsenést és zajt okoz, és hagyja, hogy a cső teteje kiszáradjon és körbejárjon, ami a lyuksorok közötti fáradási repedések szokásos eredete.
Három szám határozza meg a permetezőt: gőzáramlás, lyuk területe és merülési mélysége. Tedd jól mind a hármat, a többi pedig dokumentáció.
A spargereket nem kell bonyolultnak, de kiszámítani kell. A tartály térfogata határozza meg a terhelést, a vám határozza meg a gőzáramlást, a gőzáram a furatot és a lyuk területét, és az alámerítés dönti el, hogy a cső kitartja-e a tervezett élettartamát, vagy megreped a második szezonban.
A permetező egy nyomó alkatrész, folyamatfunkcióval. Mérje meg az energiamérleg alapján, húzza ki a lyukakat a teljes lekapcsolási tartományhoz, és vegye meg ugyanazzal a papírral, mint a gőzrendszer többi részét.